

La fonte grise est coulée dans des moules en sable depuis des siècles, mais les questions posées par les acheteurs ont à peine changé : qu'est-ce qui entre réellement dans le four, comment le carbone finit-il sous forme de graphite en lamelles et pourquoi deux fonderies produisant la « même » qualité livrent-elles des pièces qui se comportent si différemment ?
Nous coulons des composants en fer pour des clients industriels depuis 2006, et la réponse honnête est que la fonte grise est un matériau simple fabriqué selon un processus qui laisse très peu de place aux conjectures. Les étapes ci-dessous sont celles que toute fonderie sérieuse suit, de la préparation de la charge à l'inspection finale.
Qu'est-ce qui rend la fonte grise « grise »
La fonte grise est un alliage fer-carbone contenant beaucoup plus de carbone que l'acier ne peut en dissoudre, généralement 3,0 à 3,8 pour cent de carbone avec 1,8 à 2,8 pour cent de silicium et de petites quantités de manganèse, de soufre et de phosphore. Le silicium est le héros discret de la recette : il élimine le carbone de la solution et forme ainsi du graphite au lieu de se combiner avec le fer pour former une cémentite dure.
Parce que le métal refroidit lentement dans un moule en sable, le graphite se transforme en flocons. Les flocons donnent à la face de fracture sa couleur gris foncé et façonnent presque toutes les propriétés pour lesquelles le matériau est apprécié. Ils interrompent la matrice métallique, de sorte que la résistance à la traction et l'allongement restent modestes, mais ils absorbent les vibrations, diffusent rapidement la chaleur et brisent proprement les copeaux sur un tour. Pour les bases de machines, les carters, les tambours de frein et les corps de pompe, ce compromis est exactement ce que souhaitent les concepteurs.
Première étape : construire le mix de charges
Chaque chaleur commence comme une recette. Une charge typique mélange trois flux :
- Fonte brute, qui fournit une base constante de carbone et de silicium.
- Les retours de fonderie, tels que les canaux, les colonnes montantes et les pièces moulées rejetées, sont refondus en interne pour récupérer les matériaux et stabiliser les coûts.
- Ferrailles d'acier, ajoutées pour diluer le carbone et rééquilibrer la composition globale.
- Ferroalliages et carburateurs, notamment ferrosilicium, ferromanganèse et graphite, pour un réglage fin avant le taraudage.
La propreté compte plus que ce que la plupart des gens pensent. Les déchets transportant de l'huile, de la peinture ou du fluide de coupe introduisent de l'hydrogène et du soufre dans la masse fondue, et ces éléments apparaissent plus tard sous forme de porosité ou de graphite qui refuse de se former correctement. Trier soigneusement la charge dans le parc évite les problèmes au niveau du four.
Deuxième étape : fusion dans une coupole ou un four à induction
Fusion de la coupole
La méthode traditionnelle brûle du coke dans un four à cuve verticale, avec du calcaire ajouté comme fondant pour transporter les cendres et le soufre dans les scories. Il fond continuellement et à moindre coût à volume élevé, mais la chimie dérive davantage et le fer absorbe du soufre qui doit être compensé plus tard.
Fusion au four à induction
La plupart des fonderies modernes fondent dans des fours à induction à moyenne fréquence. Le bain est agité électromagnétiquement, les échantillons peuvent être prélevés et corrigés en quelques minutes et la taille des lots varie de quelques centaines de kilogrammes à plusieurs tonnes. Le résultat est un contrôle plus strict du carbone et du silicium et un métal plus propre, c'est pourquoi la fusion par induction domine le travail avec des nuances spécifiées et des sections à parois minces.
Quelle que soit la voie utilisée, l’objectif est le même : du fer entièrement fondu surchauffé à environ 1 450 à 1 500 degrés Celsius, afin qu’il puisse remplir complètement un moule avant qu’il ne commence à geler.
Troisième étape : modèles, moules et noyaux
Pendant que le four fonctionne, l'atelier de moulage prépare la cavité. Un motif représente la forme de la pièce finie plus une surépaisseur d'usinage et une surépaisseur de retrait, car la fonte grise se contracte d'environ 1 % à mesure qu'elle se solidifie et refroidit. Le motif est emballé dans du sable vert ou dans du sable lié à la résine, puis retiré en laissant une cavité avec la géométrie externe de la pièce.
Les éléments creux proviennent de noyaux fabriqués à partir de sable mélangé à un liant qui durcit pour prendre une forme suffisamment solide pour survivre à la coulée et suffisamment faible pour s'effondrer par la suite. Le système d'ouverture et de remontée décide de la manière dont le métal entre dans la cavité et de la manière dont il alimente le retrait, et c'est souvent la différence entre une coulée propre et une coulée pleine de vides internes.
Quatrième étape : coulée, inoculation et solidification
Le fer extrait entre 1 450 et 1 500 degrés Celsius est coulé entre 1 350 et 1 420 degrés Celsius. Juste avant ou pendant le coulage, une petite quantité de ferrosilicium est ajoutée. Cette étape, appelée inoculation, garantit que le graphite se forme sous forme de paillettes plutôt que sous forme de fer blanc dur et inusinable. Il est mesuré en fractions de pourcentage et détermine l'usinabilité plus que presque toute autre chose dans le processus.
La température de coulée, le temps de coulée et la forme du jet comptent tous. Versez trop froid et le métal coule mal ; versez trop lentement et des fermetures froides apparaissent. Une fois le moule rempli, la pièce coulée est laissée solidifier et refroidir dans le sable, puis secouée sur une grille vibrante.
Cinquième étape : ébarbage, soulagement des contraintes et usinage
Shakeout n’est qu’à mi-chemin. Les portes, les contremarches et le flash sont retirés et le moulage est grenaillé pour obtenir une surface uniforme. Lorsqu'une pièce comporte des sections fines et épaisses côte à côte, nous appliquons un cycle de détente contrôlé à environ 550 à 600 degrés Celsius afin que la pièce moulée se stabilise avant d'être usinée.
C'est dans l'usinage qu'une bonne pièce moulée fait ses preuves. Nous continuons le moulage, l'ébavurage et la finition sous un même toit, ce qui signifie que les problèmes dimensionnels sont résolus alors que la pièce est encore sur notre plancher plutôt que sur la chaîne d'assemblage d'un client.
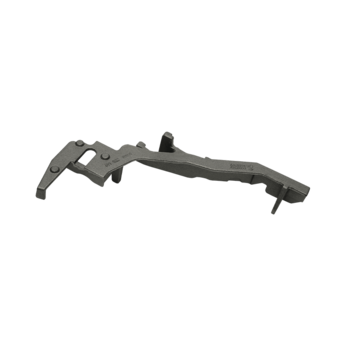
 Pièces moulées en fonte grise et composants basés sur les applications Explorez les pièces moulées en fonte grise pour les applications automobiles, agricoles, de vannes, de pompes, de semi-conducteurs, de robots et autres accessoires, avec une production personnalisée à partir de dessins ou d'échantillons. Voir le produit →
Contrôles de qualité qui décident si un casting est expédié
La fonte grise est indulgente en service mais impitoyable en production, de sorte que les points de contrôle s'étendent tout au long du processus plutôt qu'à la fin.
| Scène | Vérifier | Ce qu'il attrape |
|---|---|---|
| Avant de verser | Analyse spectrométrique de la masse fondue | Carbone, silicium ou manganèse hors composition |
| Pendant la solidification | Analyse thermique et tests de coin | Froid, faible inoculation, mauvaise structure du graphite |
| Après le secouage | Inspection visuelle et dimensionnelle | Erreurs de coulée, inclusion de sable, déplacement du noyau, parois minces |
| Avant l'expédition | Tests de dureté, de microstructure et de pression | Points durs, gros flocons, fuites dans les parties étanches |
Fonte grise et fonte ductile : une étape supplémentaire, un comportement très différent
Tout ce qui précède produit du graphite en paillettes. La fonte ductile suit le même parcours de fusion, de moulage et de coulée, puis reçoit un traitement au magnésium dans la poche qui transforme le graphite en nodules plutôt qu'en flocons. Les nodules n'interrompent pas la matrice, de sorte que le métal gagne en résistance à la traction, à l'allongement et aux chocs tout en conservant une grande partie de l'amortissement et de l'usinabilité de la fonte grise.
Si vous évaluez les deux matériaux pour un composant spécifique, nous avons rédigé une répartition en langage simple de fonte ductile versus fonte qui compare côte à côte la résistance, le coût et les applications typiques.
Où finissent les pièces en fonte grise
Parce que le matériau fond facilement, s'usine bien et reste dimensionnellement stable en service, les composants en fonte grise finissent partout où la rigidité et l'amortissement des vibrations comptent plus que la résistance ultime :
- Boîtiers automobiles, supports et composants de freins.
- Pièces de machines agricoles exposées à la poussière, aux charges et aux intempéries.
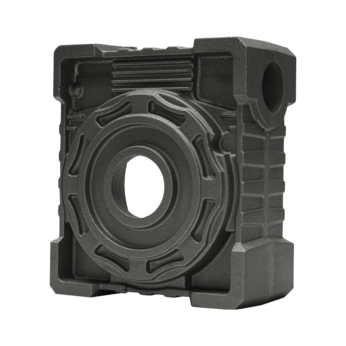
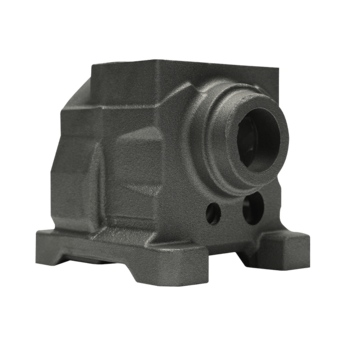
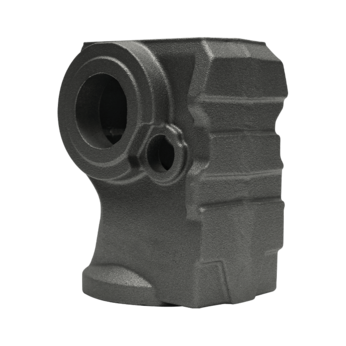
- Carters de réducteur et de boîte de vitesses qui doivent rester silencieux sous charge.
- Corps de vannes, chapeaux et raccords pour le contrôle des fluides.
- Boîtiers de pompe à eau, couvercles et pièces liées à la turbine.
- Cadres et pièces structurelles pour équipements de semi-conducteurs et robots industriels.
Le travail des valves est un bon exemple de la raison pour laquelle le matériau persiste. Un corps de vanne a besoin d'une étanchéité à la pression, de raccords filetés qui maintiennent le couple et d'une surface qui se scelle proprement après l'usinage, et la fonte à graphite lamellaire offre ces trois éléments à un prix que l'acier moulé ne peut égaler.
 Accessoires et composants de vannes en fonte grise Passez en revue les pièces de vannes en fonte grise, y compris les couvercles de boîtier, avec prise en charge OEM/ODM pour les applications de lutte contre les incendies, automobiles, agricoles, énergétiques, pétrolières/gazières et de traitement de l'eau. Voir le produit →
Lorsqu'un dessin nécessite une résistance à la traction ou un allongement plus élevé, nous versons fonte ductile dans la même usine, afin qu'un projet puisse passer d'un matériau à l'autre sans changer de fournisseur ou de philosophie d'outillage.
Travailler avec une fonderie sur vos propres dessins
Une grande partie de ce que nous produisons ne figure pas sur catalogue. Les projets OEM et ODM commencent généralement par un dessin, un prix indicatif et une question de faisabilité : l'épaisseur de la paroi est-elle coulable, où doit se situer la ligne de joint, quelle surépaisseur d'usinage est réaliste et la nuance correspond-elle à l'application. À partir de là, nous construisons le modèle, versons un échantillon, l’inspectons et confirmons le processus avant le début de la production par lots.
Si votre pièce ne rentre pas parfaitement dans une catégorie standard, c’est normal. Les pièces moulées sur mesure constituent le travail quotidien d'une fonderie sur mesure, et ne font pas exception.
 Autres accessoires en fonte grise à usage industriel Accessoires en fonte grise sur mesure pour équipements industriels, véhicules, construction, canalisations et systèmes de lutte contre l'incendie, produits à partir de dessins ou d'échantillons clients. Voir le produit →
La fabrication de fonte grise n'est pas compliquée en principe, mais elle récompense la cohérence : une charge propre, une fusion contrôlée, un moule qui se remplit comme il a été conçu et une routine d'inspection qui détecte les problèmes avant qu'ils ne se déplacent. Si vous recherchez des composants en fonte grise et que vous recherchez un fournisseur capable de parler du processus plutôt que de l'entourer, nous serons heureux d'examiner vos dessins et de vous donner une réponse claire sur ce qui est pratique.