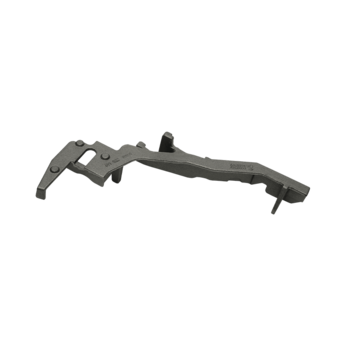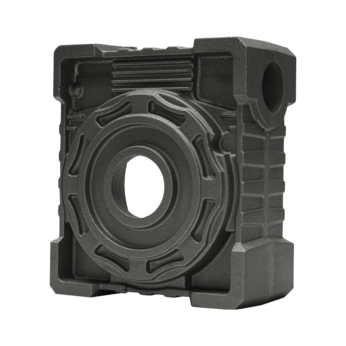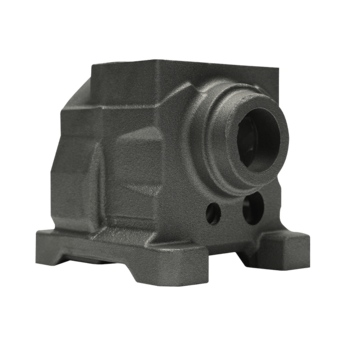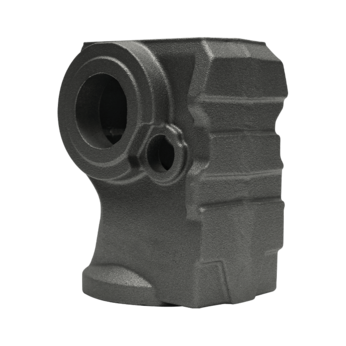


Un étrier de frein qui se déforme sous des arrêts brusques répétés, une fusée d'essieu qui se fatigue après des années d'impacts de nids-de-poule, un support de différentiel qui se fissure sous l'effet du couple : ces défectuosités sont généralement décidées au stade du moulage, et non sur la chaîne de montage. Pour les pièces automobiles exposées à des charges cycliques, à des chocs et à des contraintes soutenues, la fonte ductile est la réponse technique par défaut : une résistance à la traction minimale d'environ 400 à 900 MPa, un allongement réel et un coût de coulée bien inférieur à celui de l'acier forgé. Cet article explique quelles pièces dépendent de la fonte ductile, quelles qualités sont généralement spécifiées, où la fonte grise l'emporte toujours et ce que les acheteurs doivent vérifier avant d'attribuer un contrat de fonderie.
Ce qui différencie la fonte ductile de la fonte grise
La fonte ductile, également appelée graphite sphéroïdal ou fonte nodulaire, est fabriquée en traitant la fonte fondue avec du magnésium afin que le graphite se solidifie sous forme de nodules arrondis au lieu de flocons pointus. Les deux matériaux contiennent normalement plus de 3 % de carbone, mais la forme de ce graphite décide de tout. Dans la fonte grise, chaque éclat se comporte comme une fissure interne, de sorte que le métal se fracture presque sans avertissement et ne présente pratiquement aucun allongement. Dans la fonte ductile, les nodules permettent à la matrice métallique de s'étirer et de répartir la charge avant la rupture.
Le résultat pratique est un profil de résistance que la fonte grise ne peut égaler : résistance à la traction minimale de 400 à 900 MPa selon la nuance, limite d'élasticité comprise entre environ 250 et 600 MPa et allongement de 12 % ou plus dans les nuances ferritiques. Des normes telles que ASTM A536, ISO 1083 et EN 1563 s'appliquent à ces qualités, et les ingénieurs automobiles écrivent généralement l'une d'elles directement sur le dessin. Pour un examen plus approfondi du comportement à long terme, notre article sur la question de savoir si Les pièces automobiles en fonte ductile résistent à l'usure, à la fatigue et à la corrosion. couvre ces modes de dysfonctionnement en détail.
Où sont utilisées les pièces automobiles en fonte ductile
Composants de frein et de châssis
Les corps d'étriers de frein en sont l'exemple classique : l'étrier doit maintenir la force de serrage, résister au sel de déneigement et aux éclaboussures et survivre aux chocs thermiques sans se fissurer, ce qui exclut les matériaux en graphite lamellaire. Les fusées d'essieu, les moyeux de roue, les bras de commande, les supports de ressort et les carters d'essieu suivent la même logique, car chacun d'eux subit des charges de flexion et d'impact qui transformaient un éclat de fonte grise en un démarreur de fissure. En particulier dans les applications de freinage à fortes contraintes, comportement de la fonte ductile lors d'arrêts d'urgence répétés C'est ce qui maintient le composant stable là où un matériau fragile se fatiguerait.
 Pièces de sécurité automobile en fonte ductile Les étriers, les supports et les bras de support en fonte ductile résistent aux impacts et aux chocs thermiques là où le graphite en flocons pourrait se fissurer. Cette fonderie fabrique de telles pièces moulées pour freins et suspensions, adaptées aux applications à contraintes élevées qui viennent d'être évoquées. Voir le produit →
Groupe motopropulseur et composants thermiques
Sous le capot, la fonte ductile perlitique et la fonte ductile trempée (ADI) servent de matériau pour le vilebrequin, les chapeaux de palier principaux (souvent coulés en un seul groupe et séparés lors de l'usinage), les engrenages de distribution et les carters de volant moteur. Les collecteurs d'échappement et les carters de turbocompresseur nécessairement des qualités ductiles de silicium-molybdène qui maintiennent leur structure à des températures soutenues proches de 700 °C et plus, c'est pourquoi de nombreux collecteurs d'échappement intégrés sur les moteurs modernes sont encore moulés en fer plutôt qu'en aluminium.
Les nuances sont choisies en fonction de la résistance, de la ductilité et du comportement à l'usure requise pour chaque pièce. Les sélections les plus courantes ressemblent à ceci :
| Catégorie (ASTM A536) | Min. résistance à la traction | Min. limite d'élasticité | Min. allongement | Pièces automobiles typiques |
|---|---|---|---|---|
| 65-45-12 | 450 MPa | 310 MPa | 12% | Bras de suspension, fusées d'essieu, supports |
| 80-55-06 | 550 MPa | 380 MPa | 6% | Étriers de frein, moyeux de roues, supports de différentiel |
| 100-70-03 | 700 MPa | 480 MPa | 3% | Vilebrequins, engrenages, liaisons haute résistance |
| DJA (ASTM A897) | 900-1 600 MPa | 650-1 300 MPa | 1-9% | Engrenages trempés, vilebrequins, pièces à forte usure |
Choisir entre la fonte ductile et la fonte grise dans le même véhicule
Aucun des deux matériaux ne disparaît des voitures ; la vraie question est de savoir où chacun mérite sa place. La fonte grise conserve la victoire partout où l'amortissement et la répartition de la compétence plus que la résistance à la traction : les disques de frein et les tambours restent gris parce que le graphite en flocons amortit le bruit et les vibrations et éloigne la chaleur de la surface de friction, et les volants d'inertie et divers carters l'utilisent là où les charges sont principalement de compression et le coût unitaire est raisonnable. La fonte ductile prend le relais dès qu'une pièce subit une tension, une flexion ou un impact, et le choix se résume souvent à une seule question : cette pièce peut-elle se briser en service ?
Composants de frein et de moteur en fonte grise Le graphite en flocons de fonte grise amortit les vibrations et conduit la chaleur, ce qui en fait la norme pour les rotors, les tambours et les carters. Cette fonderie fournit des pièces moulées dont l'amortissement et le coût dépassent la résistance à la traction. Voir le produit → Une règle pratique pour les acheteurs : si une fracture risque de bloquer un véhicule ou de créer un problème de sécurité, précisez la fonte ductile ; si la pièce doit principalement conduire la chaleur, absorber les vibrations ou résister à l'usure par glissement sous compression, la fonte grise fait généralement le travail à moindre coût.
Ce que les acheteurs doivent vérifier avant d'attribuer un contrat de casting
Conclusion d'abord : le contrôle des processus à la fonderie – et non le devis – déterminer si les pièces en fonte ductile deviennent saines. Étant donné que le matériau nécessite un traitement au magnésium et une gestion minutieuse de la solidification, le risque qualité se concentre dans une poignée de domaines faciles à auditer :
- Nodularité et matrice : demandez des rapports métallographiques selon ASTM A247 montrant au moins 85 à 90 % de nodularité, ainsi qu'une vérification matricielle confirmant la structure ferritique ou perlitique requise par votre dessin.
- Chimie et barres d'essai : chaque chaleur doit être livrée avec un certificat de spectromètre et les résultats de traction des barres d'essai coulées avec cette chaleur, et non à partir d'une ancienne fiche technique.
- Contrôle des défauts : le retrait de la porosité dans les sections lourdes et le refroidissement du carburateur dans les parois d'une épaisseur inférieure à environ 5 mm sont les deux défauts classiques de la fonte ductile ; les pièces de sécurité justifient un contrôle aux rayons X, aux ultrasons ou aux particules magnétiques.
- Traitement thermique en interne : les recettes de ferritisation pour l'allongement, la normalisation ou la trempe et le revenu pour la résistance, et le traitement ADI modifiant toutes les propriétés finales, de sorte qu'une fonderie qui externalise le traitement thermique ajoute des délais de livraison et un risque de traçabilité.
- Capacité dimensionnelle : les pièces moulées en sable respectent généralement les tolérances ISO 8062 autour de CT11 à CT13 lorsqu'elles sont coulées, de sorte que les faces de montage usinées doivent être indiquées entre plus ou moins 0,02 à 0,05 mm avec les rapports d'inspection CMM.
- Traçabilité : les numéros de coulée doivent rester lisibles depuis la barre de test jusqu'à l'emballage final, idéalement soutenus par une documentation de type PPAP pour les programmes OEM.
Sur le plan commercial, les principaux risques sont familiers. Un appareil bien inférieur à celui des concurrents cache souvent un traitement thermique externalisé ou une inspection ignorée. L'outillage pour les modèles OEM représente un coût initial réel qui doit être indiqué de manière transparente plutôt que caché dans le prix à la pièce. Et qualifier une deuxième source coûte ultérieurement cher, donc confirmer la discipline du processus coûte désormais moins cher que requalifier un fournisseur après un échec sur le terrain.
Travailler avec une fonderie qui coule les deux matériaux
L'approvisionnement en pièces ductiles et en fonte grise auprès d'un seul fournisseur simplifie les décisions en matière d'outillage, les audits qualité et la logistique. Yancheng Longwan Machinery Co., Ltd., fondée en 2006 à Yancheng, dans la province du Jiangsu, produit des familles de composants automobiles dédiés en fonte ductile et grise et accepte les commandes ODM et OEM fabriquées à partir des dessins des clients. La même capacité en fonte ductile prend en charge les clients en matière de vannes, de pompes, de réducteurs, de machines agricoles, de robots industriels et d'équipements à semi-conducteurs, ce qui constitue une preuve utile que le fournisseur peut respecter des tolérances dans des secteurs ayant des attentes de qualité très différentes.
Fabricant de fonderie ductile et fonte grise Yancheng Longwan Machinery produit des pièces automobiles en fonte ductile et grise à partir de dessins de clients avec le support ODM et OEM. L'approvisionnement des deux qualités auprès d'un seul fournisseur audité simplifie l'outillage, le contrôle qualité et la logistique. Voir le produit → L'essentiel
Spécifiez la fonte ductile partout où une pièce automobile est confrontée à des charges cycliques, à des chocs ou à des responsabilités en matière de sécurité (étriers, fusées d'essieu, moyeux, vilebrequins et supports de différentiel) et conservez la fonte grise pour les rotors, les tambours et les carters critiques pour l'amortissement où là elle constitue véritablement le meilleur matériau. Choisissez ensuite une fonderie dotée d'un contrôle de processus vérifiable : rapports de nodularité, barres d'essai par chaleur, traitement thermique en interne et dispositifs de tolérance honnêtes. Les acheteurs qui vérifient ces quatre éléments avant le premier bon de commande doivent rarement vérifier les pièces moulées fissurées par la suite.