

Un coin de robinet-vanne qui passe avec succès un test de pression en atelier peut encore se fissurer la première fois qu'une équipe le laisse tomber dans une tranchée, et un chapeau qui a été utilisé proprement le mois dernier peut sortir du lot de ce mois-ci criblé de porosité de retrait. Les deux échecs sont dus à la même décision d’achat : le matériau de coulée. La réponse courte pour quiconque spécifique des accessoires de vannes en fonte ductile est simple : utiliser la fonte ductile pour chaque composant sous pression et exposé aux chocs, tels que les corps, les chapeaux, les cales et les disques, et conserver la fonte grise pour les pièces stables et peu résistantes comme les volants et les couvercles de boîte de vitesses, où son amortissement des vibrations et son prix inférieur sont de véritables avantages.
Les sections ci-dessous expliquent ce qui relève du terme accessoires de vanne, pourquoi la structure en graphite de la fonte ductile modifie l'aspect économique de la conception des vannes, où la fonte grise gagne toujours et quels points doivent être verrouillés auprès d'une fonderie avant que le premier modèle ne soit découpé.
Ce qui compte comme accessoire de vanne en fonte ductile
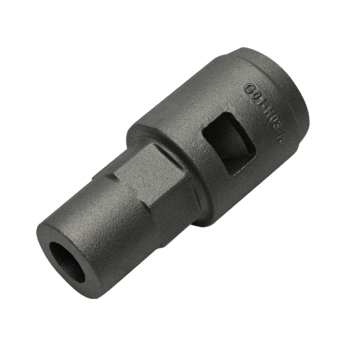
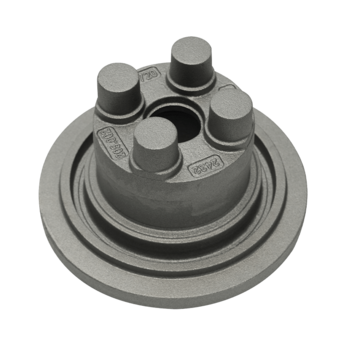
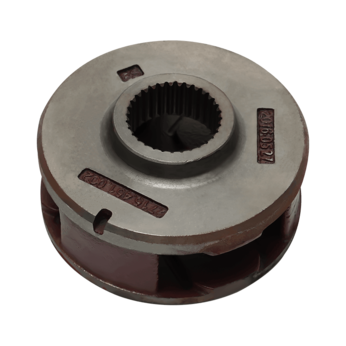
En de moulage, les accessoires de vanne couvrent chaque composant moulé qui entoure le mécanisme d'étanchéité d'une vanne. Les fabricants de vannes achètent ces pièces sous forme de pièces moulées presque nettes ou usinées, puis les assemblent avec des tiges, des sièges, des joints et des fixations dans des vannes finies pour les installations hydrauliques, la protection incendie, le CVC et les lignes industrielles générales.
- Corps et chapeaux (ou couvercles) pour vannes à guillotine, à soupape, anti-retour et papillon
- Cales pour robinets-vannes et disques pour robinets anti-retour et papillon
- Jougs, brides de presse-étoupe et ensembles de presse-étoupe qui guident et scellent la tige
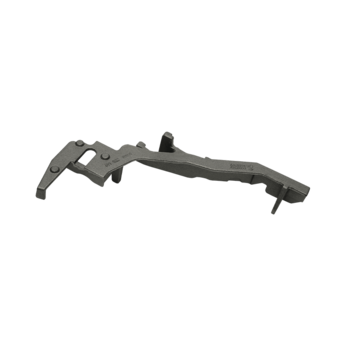
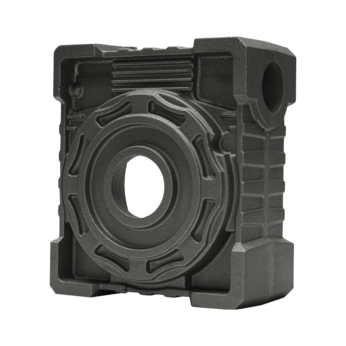
- Boîtiers de réducteurs et d'actionneurs pour vannes à vis sans aileron
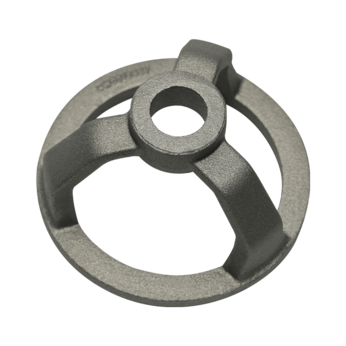
- Volants et dispositifs de verrouillage, dont la plupart restent en fonte grise
- Moyeux à brides, bagues d'adaptation et autres pièces moulées de connexion
Le même dessin peut souvent être coulé dans l’un ou l’autre matériau. Le passage de la fonte ductile à la fonte grise modifie l'épaisseur de la paroi, le poids fini et, surtout, le comportement de la pièce lorsqu'elle est surchargée sur le terrain.
Pourquoi la fonte ductile résiste mieux à la pression et aux abus
La fonte ductile tire son avantage mécanique de la forme de son graphite. Un traitement à base de magnésium ajouté à la masse fondue force le graphite à se transformer en nodules plutôt qu'en flocons, de sorte que la matrice métallique supporte la charge en continue plutôt que de s'arrêter à la pointe de chaque flocon de graphite. Une pièce moulée ASTM A536 65-45-12, par exemple, offre une résistance à la traction minimale d'environ 65 000 psi (450 MPa) avec un allongement d'environ 12 %, tandis qu'une fonte grise typique telle que l'ASTM A48 Classe 30 atteint environ 30 000 psi (207 MPa) avec presque aucun allongement avant de se casser. Les acheteurs européens reconnaîtront les qualités voisines EN-GJS-400-15 et EN-GJS-500-7 selon la norme EN 1563.
Cet allongement est ce que les concepteurs de vannes achètent réellement. Une résistance plus élevée permet des parois plus hachées avec le même indice PN10 à PN25 ou classe 125/150, ce qui réduit le poids de coulée et le stock d'usinage. La robustesse elle-même absorbe les chocs (manipulation brutale d'un chariot élévateur, installation de tranchées, coups de bélier et coups de bélier) en se bosselant ou en se pliant plutôt qu'en se brisant.
| Propriété | Fonte ductile | Fonte grise |
|---|---|---|
| Forme graphite | Nodules (sphéroïdaux) | Flocons |
| Remarque typique | ASTM A536 65-45-12 / EN-GJS-400-15 | ASTM A48 Classe 30 |
| Résistance à la traction minimale | Environ 65 000 psi (450 MPa) | Environ 30 000 psi (207 MPa) |
| Allongement | Environ 12% | Moins de 1 % |
| Réponse à l'impact | Bosses ou courbures, reste intact | Fissures, perte de pression |
| Rôles typiques des vannes | Corps, capots, cales, disques | Volants, couvercles, carters de boîte de vitesses |
Les notes ne sont cependant pas interchangeables. Un ferritique 65-45-12 convient au service de l'eau à basse température, tandis qu'un perlitique 80-55-06 ou EN-GJS-500-7 offre une résistance plus élevée pour des diamètres plus grands et des classes de pression plus élevées à un certain coût en allongement. Faites correspondre la qualité au devoir plutôt qu'au devis le moins cher et demandez à la fonderie de documenter son traitement de fusion pour chaque chaleur.
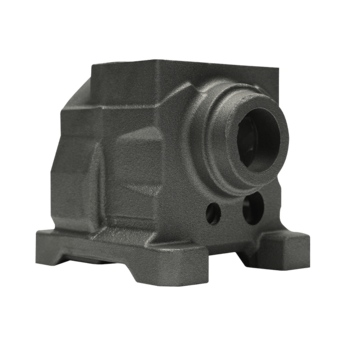
 Corps de vanne et pièces moulées en fonte ductile Les corps et boîtiers de vannes en fonte ductile allient haute résistance et robustesse, adaptés aux fonctions de vanne exigeantes et à haute pression. La sélection de qualité telle que 65-45-12 ou 80-55-06 doit correspondre à la pression de fonctionnement, à la température et au diamètre du service prévu. Voir le produit →
Là où la fonte grise a encore du sens
La fonte grise n’est pas un compromis qui doit être élaboré à chaque occasion. Le graphite en lamelles lui confère trois qualités que la fonte ductile ne peut égaler au même prix : un amortissement élevé des vibrations, une conductivité thermique élevée et une excellente stabilité dimensionnelle lors de l'usinage. C'est pourquoi les volants, les carters de boîte de vitesses et les couvercles basse pression restent en fonte grise dans la plupart des catalogues de vannes.
Dans les circuits basse pression qui subissent de fréquentes variations de température, les corps en fonte grise gèrent également bien les cycles thermiques, car la chaleur se déplace rapidement à travers la structure en flocons et l'expansion reste faible. Si ce profil de tâches correspond à votre projet, cela vaut la peine de le revoir comment se comportent les accessoires de vannes en fonte grise dans les systèmes à cycles thermiques fréquents avant de passer par défaut à la fonte ductile.
Ce que la fonte grise ne peut pas absorber, ce sont les abus mécaniques. Avec un allongement inférieur à 1 %, une pièce tombée ou un boulon de chapeau trop serré se fissure plutôt que de se plier, ce qui est la principale raison pour laquelle les pièces sous pression ont migré vers la fonte ductile au cours des dernières décennies. Le coût reste l'argument le plus fort de la fonte grise - les pièces moulées équivalentes coûtent généralement nettement moins cher - mais les économies ne sont payantes que lorsque le droit est véritablement à faible contrainte.
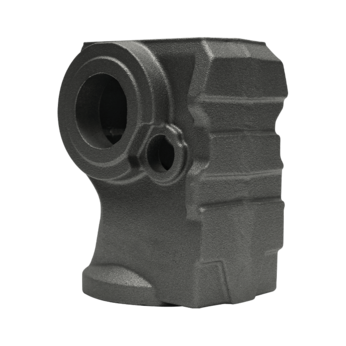
Couvercle de boîte de vanne en fonte grise Un couvercle de boîte en fonte grise protège les composants internes de la vanne et assure une étanchéité à l'état fermé là où les tâches sont véritablement faibles. Le graphite en flocons offre un amortissement des vibrations et une stabilité dimensionnelle, ce qui permet à la fonte grise de rester compétitive pour les volants, les boîtiers et les couvercles basse pression. Voir le produit → Accessoires adaptés à la ligne : médias, pression et revêtements
Le choix des matériaux n'est payant que lorsque les accessoires s'adaptent au pipeline qui les entoure. Dans les ouvrages d'eau potable, les réseaux d'irrigation et les services du bâtiment, les corps en fonte ductile dominante car ils combinent une résistance de classe PN16 avec un assemblage boulonné et sans soudure. Les lignes de protection incendie ajoutent une autre couche : les vannes finies doivent répondre aux exigences des listes UL et FM, qui commencent par des pièces moulées qui conservent une épaisseur de paroi constante et une solidité interne lot après lot.
Le revêtement n’est pas facultatif pour un service enterré ou humide. L'époxy lié par fusion, généralement spécifié à 250 microns de film sec ou plus conformément à la pratique AWWA C550, protège aussi bien la fonte ductile que la fonte grise de la corrosion graphitique. Un moulage qui répond à toutes les spécifications mécaniques peut toujours échouer en service si l'époxy est mince ou troué, de sorte que les exigences d'épaisseur et les tests de vacances font partie du contrat d'achat et non d'une promesse verbale.
Les vannes et la tuyauterie doivent également provenir de la même famille de matériaux. L'association de vannes en fonte ductile avec des raccords de tuyauterie en fonte ductile permet de maintenir les dimensions des brides, la réponse des murs aux coups de bélier et les systèmes de revêtement cohérents dans une même installation, et de simplifier la planification des pièces de rechange pour l'opérateur.
 Raccords de tuyauterie en fonte ductile pour systèmes d'eau L'association des vannes avec des raccords de tuyauterie en fonte ductile permet de maintenir les dimensions des brides, la réponse à la pression et les revêtements cohérents dans les installations de traitement de l'eau, de distribution et de protection incendie, simplifiant ainsi la planification des pièces de rechange et la documentation des spécifications pour les opérateurs. Voir le produit →
Une liste de contrôle d'approvisionnement pour les composants de vannes en fonte
La plupart des litiges concernant le casting proviennent de spécifications qui n'ont jamais été écrites. La fixation de six points dans le dessin et le bon de commande en empêche la majorité :
- Nommez la qualité et la norme exactes sur le dessin — par exemple ASTM A536 65-45-12 ou EN-GJS-400-15 — plutôt que d'écrire uniquement la fonte ductile, de sorte que la chimie de la fonte soit définie contractuellement.
- Demandez une analyse spectrochimique ainsi que des rapports de microstructure couvrant le pourcentage de nodularité et le rapport ferrite/perlite pour chaque chaleur, car le fer sous-traité peut réussir un test de traction tout en se comportant plus près de la fonte grise sous l'impact.
- Indiquer les tolérances d'usinage et la finition de la face du joint séparément des tolérances de coulée ; les moulages en sable maintiennent généralement la bande ISO 8062 CT10-CT12 telle que coulée, tandis que les faces critiques sont usinées selon le dessin.
- Convenez des tests de preuve et de fuite. Les tests de coque hydrostatiques à 1,5 fois la pression nominale sont la référence acceptée pour les vannes finies, et la porosité des pièces moulées usinées doit être vérifiée avant expédition.
- Définir le système de revêtement, l'épaisseur minimale du film sec et l'acceptation des tests de vacances, en particulier pour un service enterré ou immergé.
- Pour les pièces ODM et OEM, réglez l'examen des dessins, l'inspection du premier article et la traçabilité de la chaleur jusqu'à la pièce avant le lancement de la production en série.
S'approvisionner auprès d'une fonderie qui coule les deux matériaux
La décision entre le ductile et le gris est une décision de conception, et elle fonctionne mieux avec une fonderie qui verse les deux matériaux sous un même toit. Yancheng Longwan Machinery Co., Ltd. produit des pièces moulées en fonte depuis 2006, fournit des accessoires de vannes en fonte ductile et grise en tant que gammes de produits distincts, propose des raccords de tuyauterie en fonte ductile et accepte les travaux ODM et OEM à partir de dessins de clients – utile lorsqu'un fabricant de vannes souhaite qu'un fournisseur respecte les tolérances sur plusieurs familles de composants.
Ce qu'il faut retenir en pratique : spécifier la fonte ductile partout où la pression, l'impact ou le choc thermique font partie du travail quotidien ; conserver la fonte grise là où l'amortissement, la stabilité dimensionnelle et le coût dominant ; et mettre par écrit les notes, les tests et les revêtements avant le début de l'atelier de modélisme. Ces étapes évitent la plupart des pannes sur le terrain qui donnent aux vannes en fonte une réputation imméritée.